按图纸公差编排工序
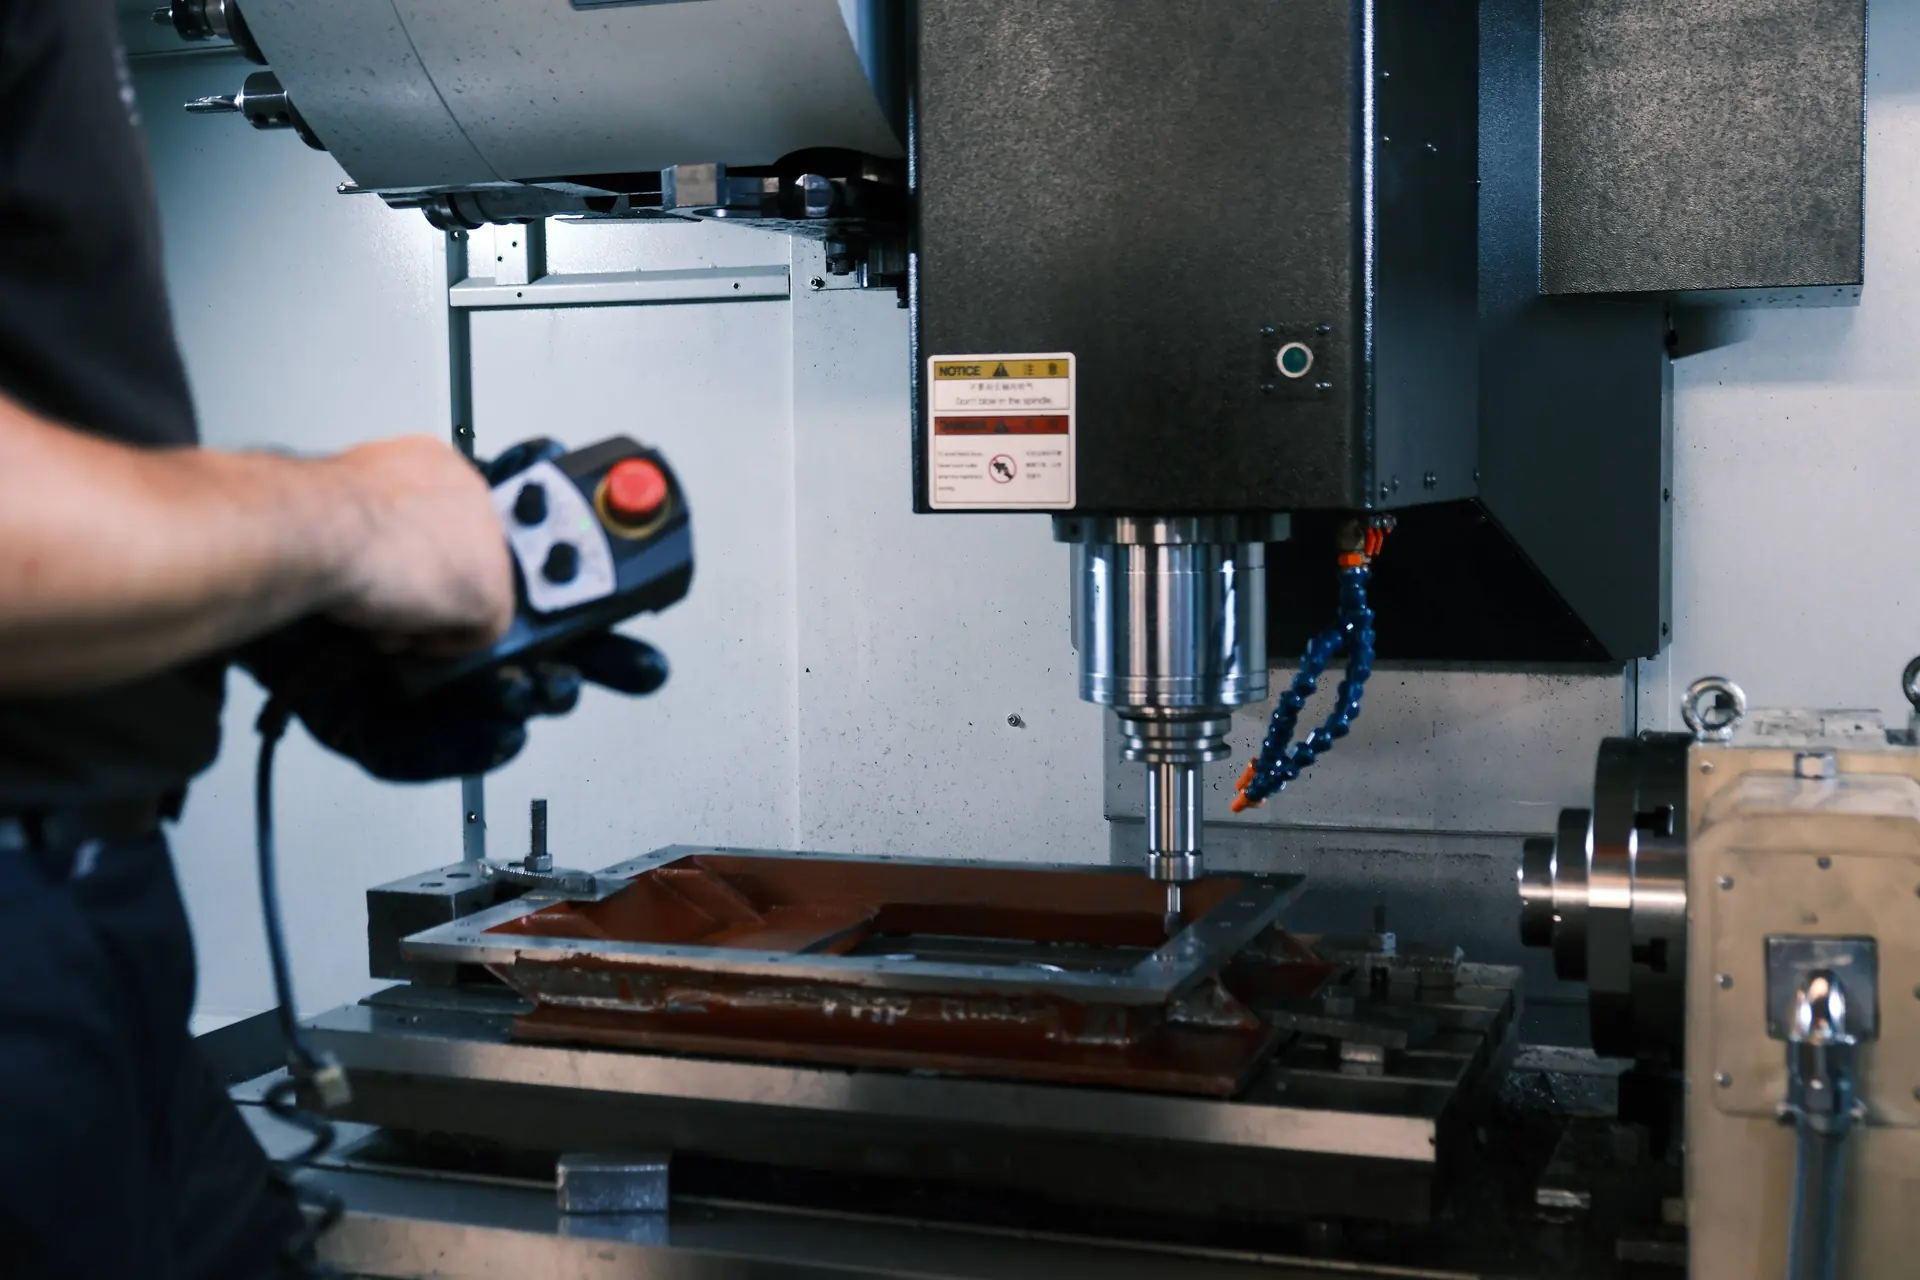
铸件可完成全部加工后出厂。工序按图纸公差编排;车、铣、镗、钻均在厂内完成,铸件经热处理、表面处理后转入加工,大小零件均于厂内完成加工后发货。
大小零件,一应俱全
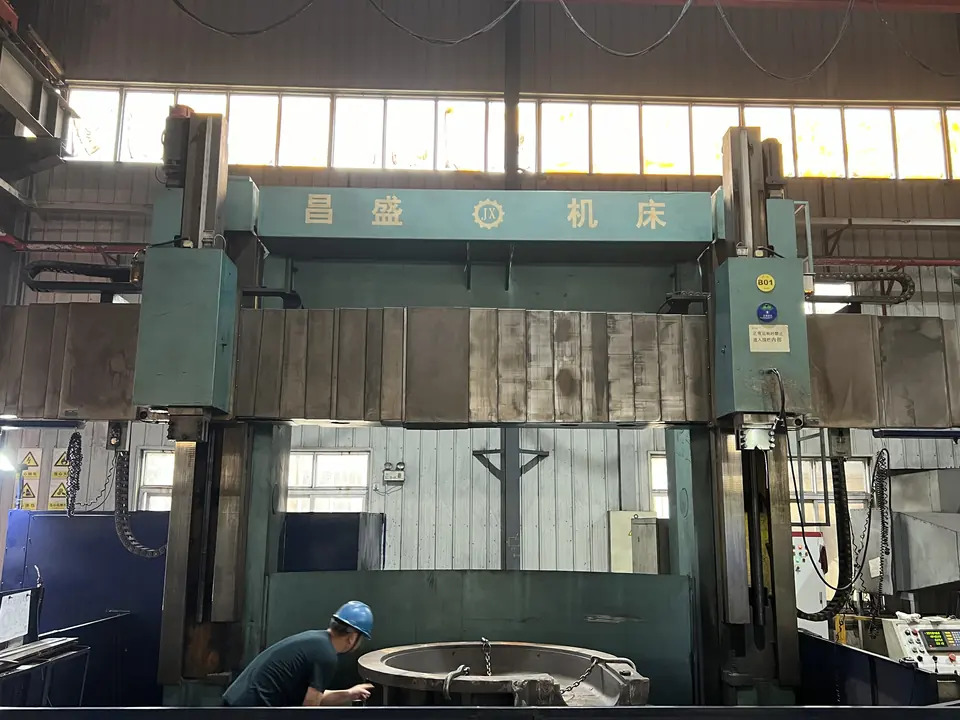
加工设备包括加工中心、立车、镗床、龙门铣床、数控车床及钻床,最大承重 20 吨,最大切削直径 4.5 米,最大铣削范围 3,200 × 2,200 mm。主要设备行程与精度取自设备台账:
- 龙门加工中心:X 3,200 · Y 2,200 · Z 1,000 mm,精度 0.025 mm。
- 卧式镗铣加工中心:X 3,000 · Y 2,000 · Z 1,500 mm,精度 0.01 mm。
- 立式加工中心:X 850 · Y 550 · Z 600 mm,精度 0.008 mm。
- 4 米数显立车:Ø 4,000 × H 2,500 mm,精度 0.05 mm。
- 数控立车:Ø 1,250 × H 850 mm,精度 0.01 mm。
主要加工设备见 制造能力 表 E-1,全部设备详见 主要设备。
样件全检,合格后批量
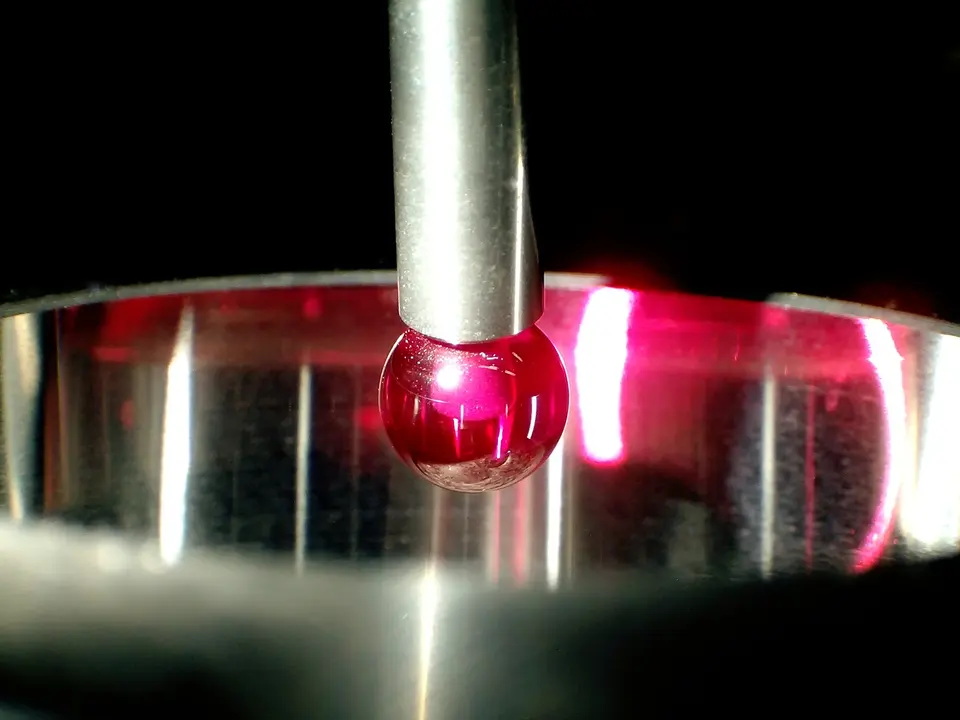
样件经三坐标全尺寸检验,合格后方批量生产。三坐标测量机测量尺寸与形位公差,出具全尺寸检验报告;表面粗糙度仪、漆膜厚度仪检测加工面粗糙度(Ra)与漆膜厚度。水压试验、静平衡检测可按需提供。
喷漆与出口包装
2014 年起实现成品交付:喷漆线、浸漆线按要求涂底漆或面漆,缠绕膜加木箱包装发运;木托盘、木箱按零件尺寸定制,超重件定制专用铁架;海运、陆运、空运均可。详见 喷漆与包装。