中频感应电炉熔炼
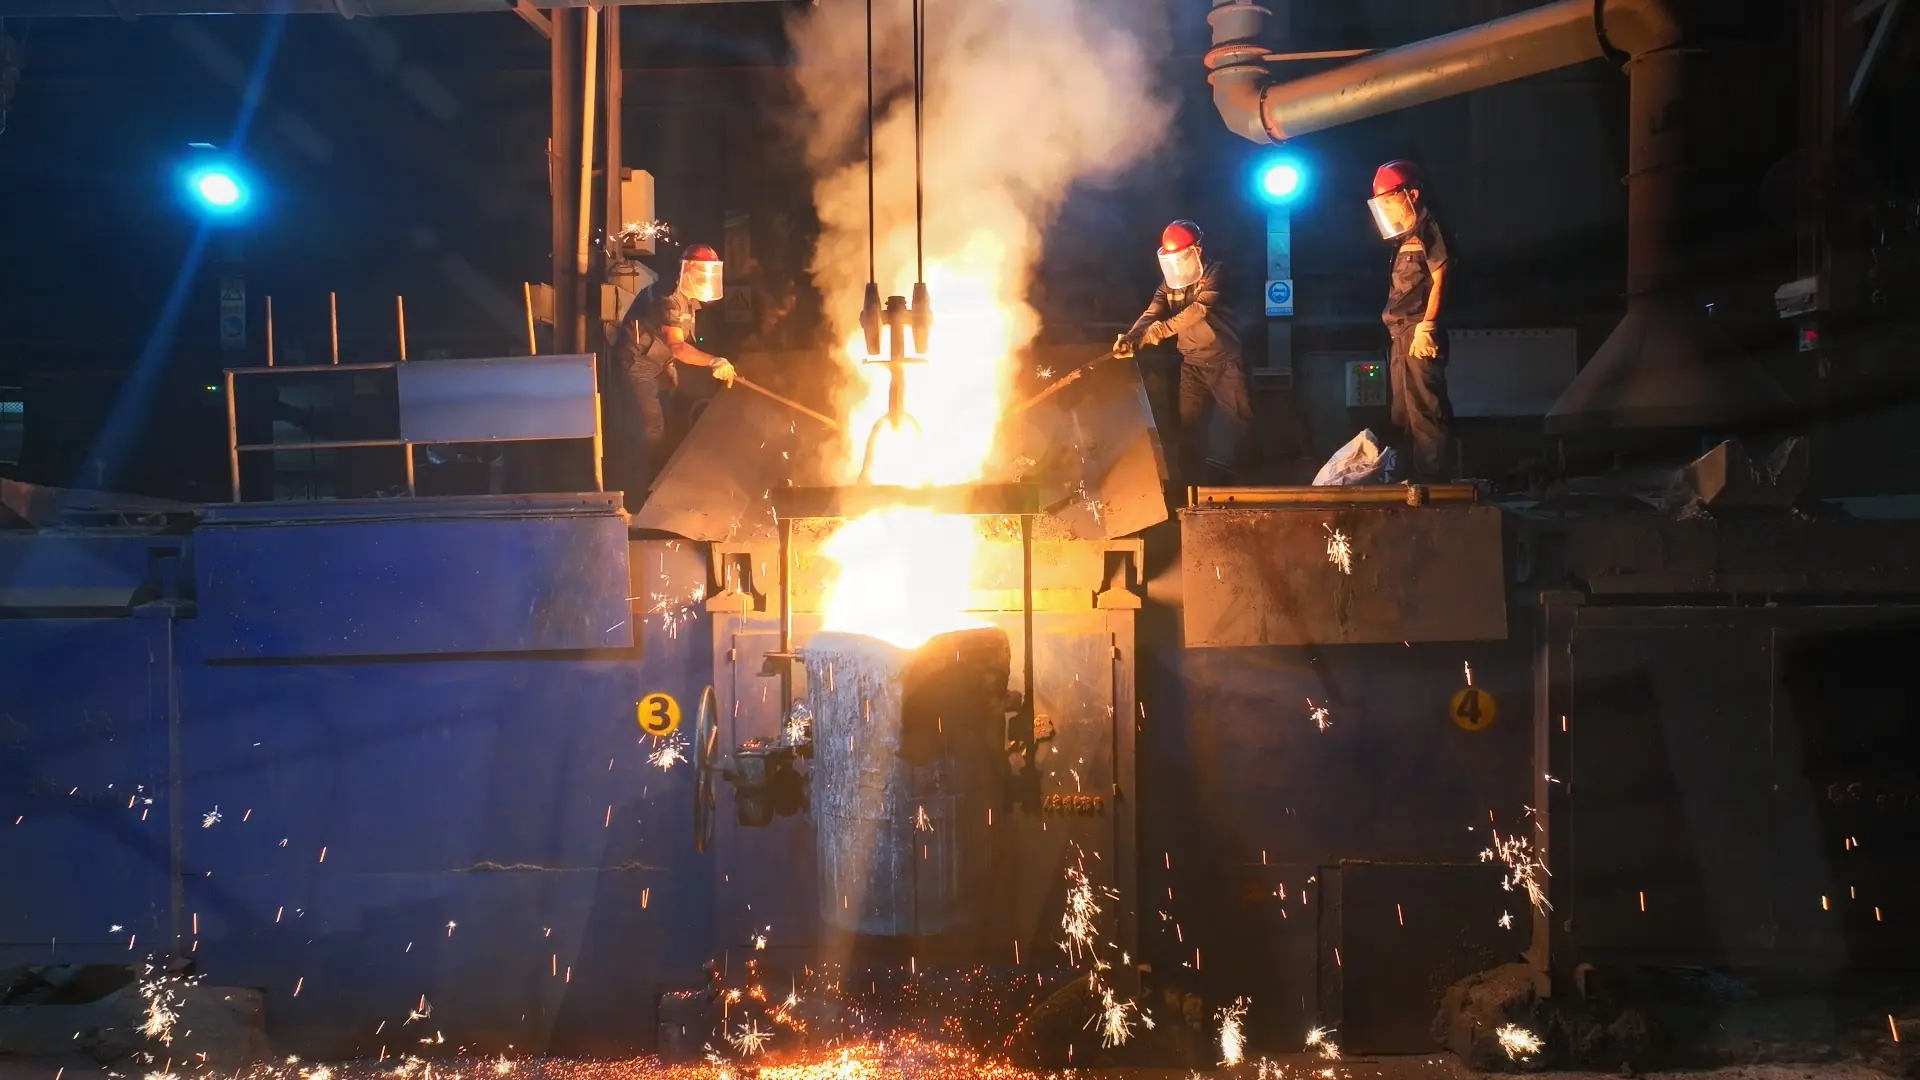
造型完成后进入熔炼。铁水由 24 脉冲中频感应电炉熔炼,灰铁、球铁熔炼洁净、成分可控;每炉铁水依图纸注明的材料标准控制成分。
近期牌号包括灰铸铁 HT200、HT300(GB/T 9439)及 ASTM A48 Class 30、40、50,承压灰铸铁 ASTM A278 Class 40,球墨铸铁 QT450-10(GB/T 1348)及 ASTM A536 60-40-18、65-45-12、80-60-03;另可生产蠕墨铸铁、耐磨白口铸铁、高铬铸铁(ASTM A532)及合金钢、不锈钢。表中未列牌号,请随图纸注明标准,报价时一并确认。
浇注前逐炉分析成分
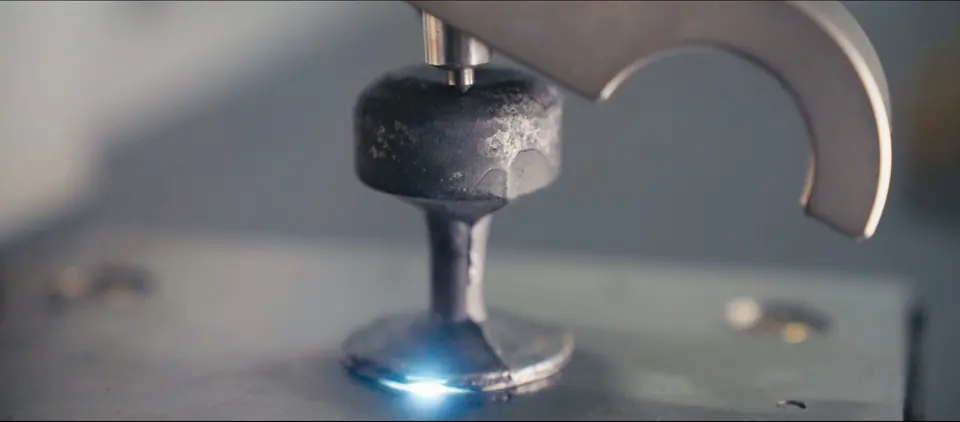
每炉铁水浇注前均做成分分析。德国 SPECTRO 直读光谱仪检测 29 种元素起,确认成分符合材料标准后浇注;浇注温度以热电偶测量。
力学性能与金相组织
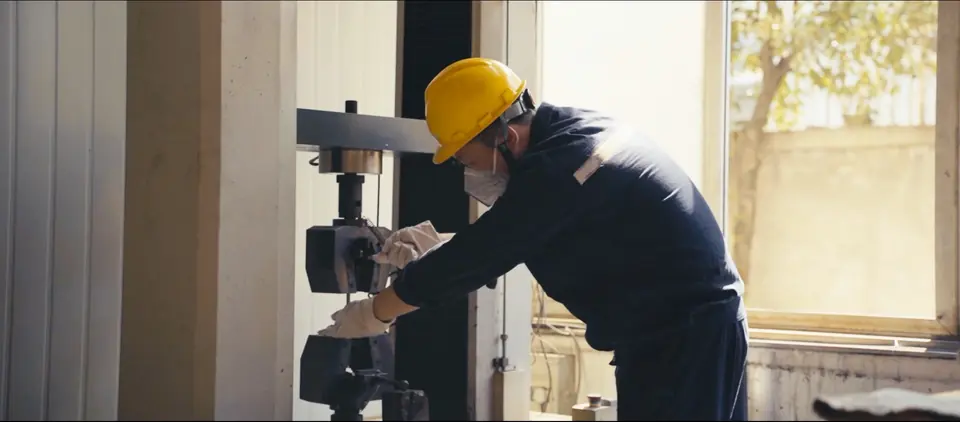
实验室检测确保铸件力学性能达到图纸要求:
- 化学成分:SPECTRO 直读光谱仪,29 种元素起,出具成分报告。
- 力学性能:30 吨拉力试验机、硬度计,检测抗拉强度、延伸率、HB、HRC。
- 金相组织:金相显微镜,出具金相照片。
铸铁、铸钢、不锈钢常用牌号均经第三方物理性能检测;接受国内外检验机构按需检验。
加工前热处理
铸件随后经热处理与表面处理,再转入加工:热处理炉于加工前稳定组织、消除应力;抛丸、打磨、去浇冒口完成表面处理。机加工、喷漆与出口包装均在厂内完成,详见 制造能力 与 质量与检测。